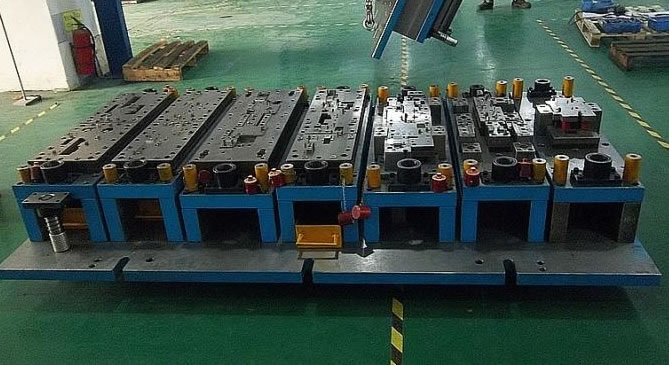
毅顺模具抛光告诉您 电解抛光与机械抛光的核心区别

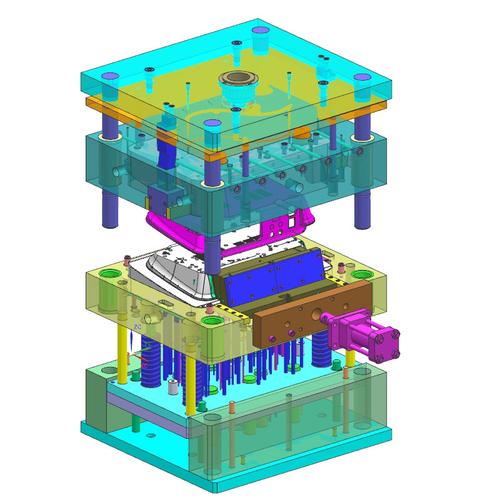
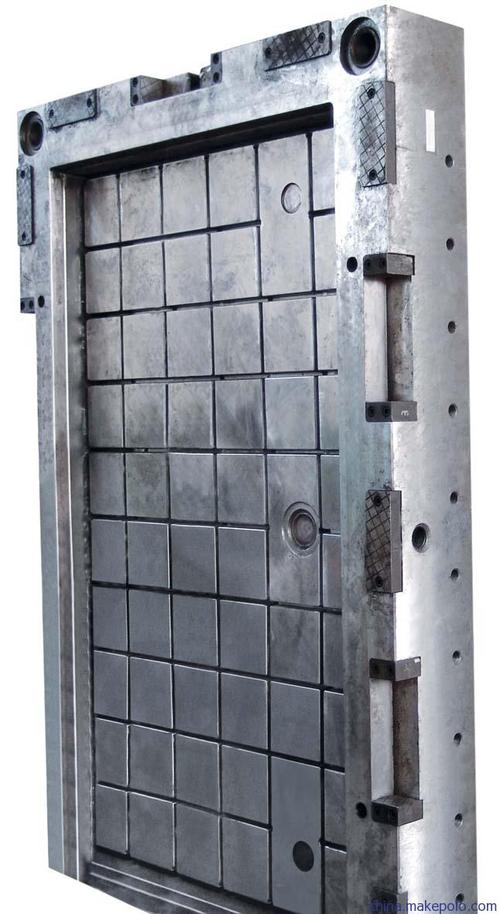
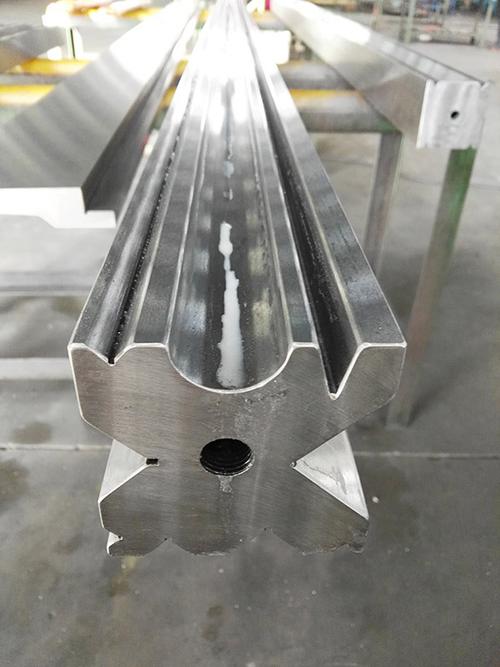
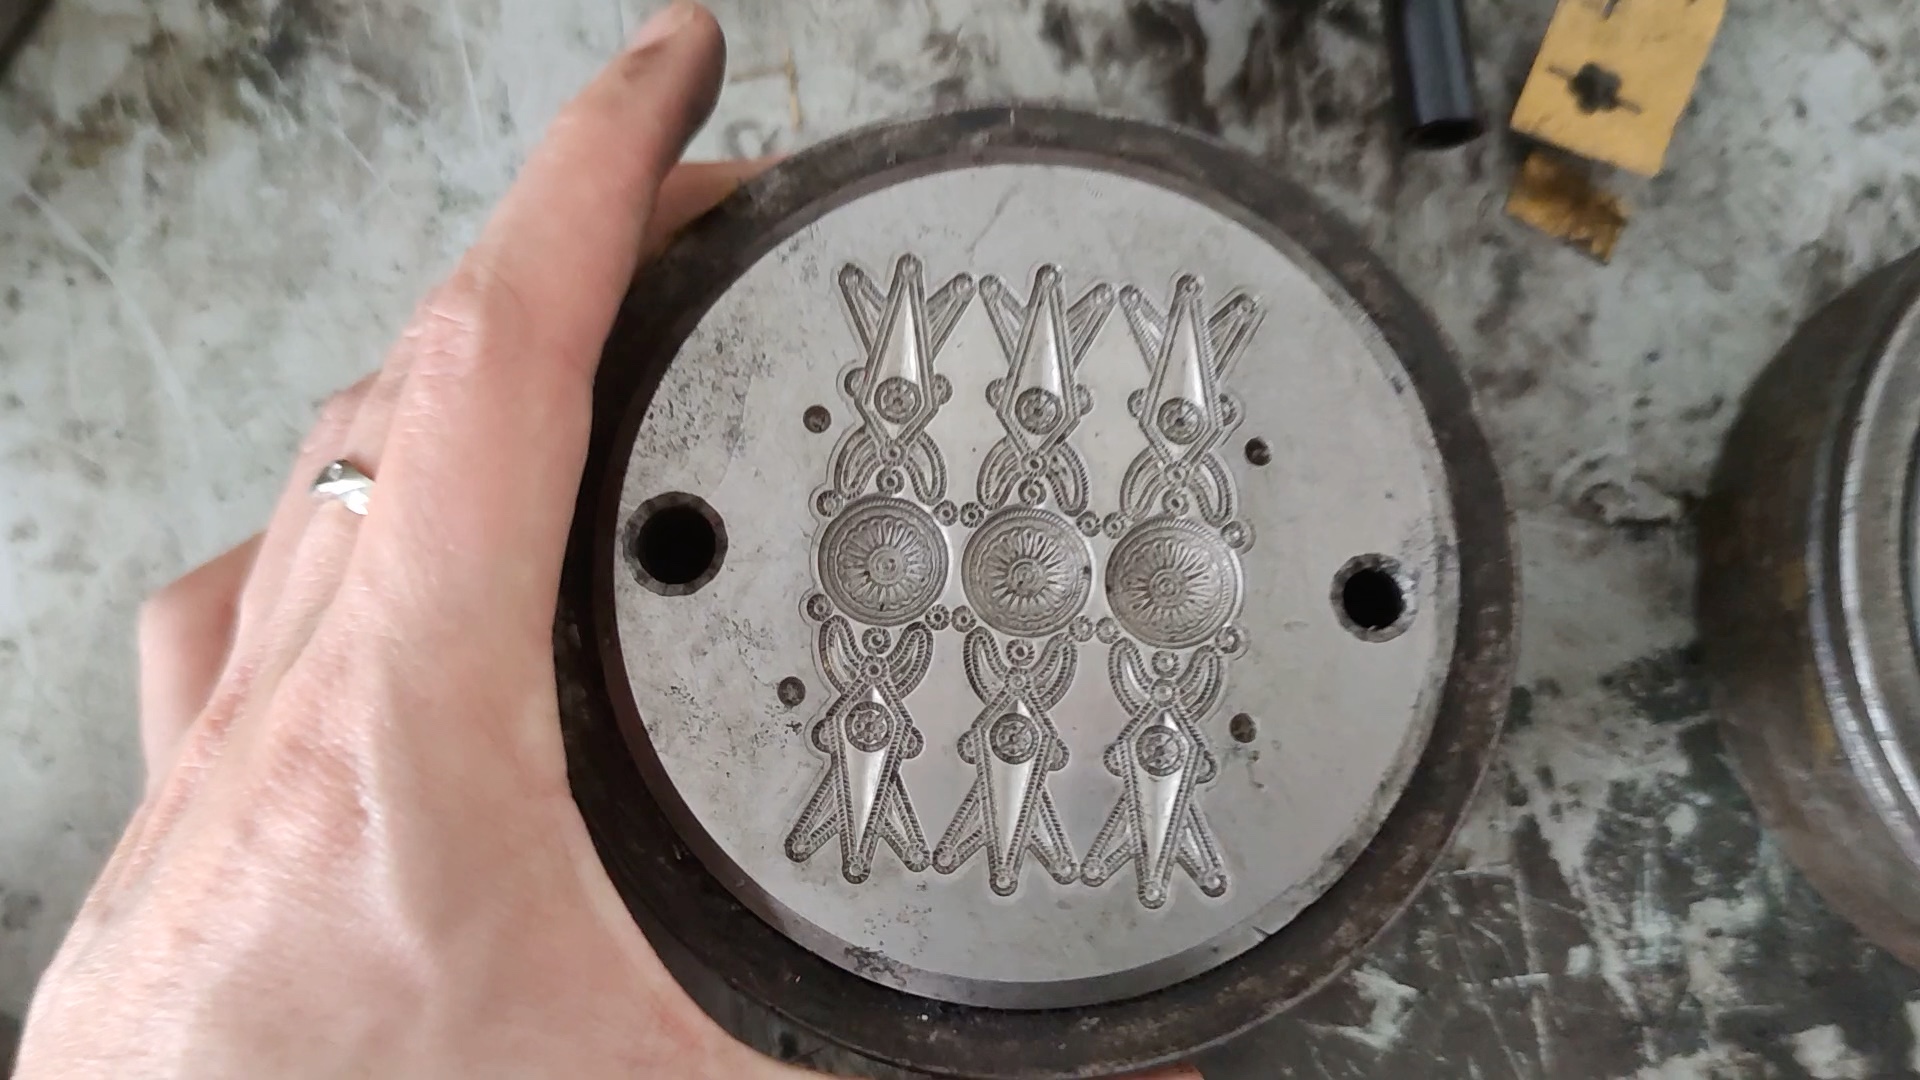
在模具制造与维护领域,抛光是一道至关重要的后工序。它直接影响模具的表面质量、脱模性能以及最终产品的光洁度。作为专业的模具抛光服务商,毅顺模具抛光经常遇到客户询问:电解抛光与机械抛光究竟有何不同?我的模具该选哪种工艺?本文将围绕模具这一应用场景,为您清晰梳理两者的原理、优缺点及适用范围。
一、原理本质不同:电化学溶解 vs. 物理切削
机械抛光,顾名思义,依靠物理研磨。它使用砂纸、油石、抛光膏、羊毛轮等磨料,通过高速旋转或人工往复运动,逐层去除模具表面的微观凸起,从而得到光滑表面。这是一种“减法”加工,完全依赖机械力的切削与划擦。
电解抛光则是电化学过程。将模具作为阳极浸入特定电解液中,通电后模具表面微观凸起处的电流密度更高,金属优先发生阳极溶解,凸起被逐渐“削平”,最终获得平整光滑的表面。简言之,机械抛光是“磨掉”,电解抛光是“溶掉”。
二、对模具的影响:各有侧重
对于模具而言,两种工艺会带来截然不同的效果:
- 表面粗糙度
- 机械抛光:可以针对局部精确处理,达到极低的粗糙度(如Ra 0.012μm),适用于镜面模具。
- 电解抛光:整面均匀抛光,一般可达Ra 0.2~0.5μm,进一步提升需配合后续工序。
- 棱角与刃口
- 机械抛光:容易造成棱角塌陷或圆角,对精密模具的边缘保护不够理想。
- 电解抛光:由于尖端电流密度大,反而会优先溶解尖角,不适合需要保持锐利刃口的模具,但适合需要圆滑过渡的场合。
- 内孔与复杂型腔
- 机械抛光:难以进入深孔、窄槽、复杂曲面,常需手工操作,效率低且一致性差。
- 电解抛光:电解液可到达所有与液体接触的部位,尤其适合复杂型腔、深孔、螺纹等,能实现均匀抛光。
- 表面应力与夹杂
- 机械抛光:可能引入表面残余应力,并嵌入磨料颗粒,造成潜在腐蚀源。
- 电解抛光:去除表面应力层,并改善表面钝化膜,提高模具的耐腐蚀性,且无嵌入物。
- 效率与成本
- 机械抛光:人工依赖强,耗时较长,尤其是硬质模具钢。工具消耗也需计入成本。
- 电解抛光:批量或单件均可,时间可控,大体效率更高,且能节省人工。但对于某些局部要求极高的模具,仍需手工机械抛光补充。
三、如何为模具选择?
毅顺模具抛光建议:不存在绝对的“好”与“坏”,只有“合适”与“不合适”。
- 选择机械抛光:当模具要求极高的光泽度(镜面)、需要保留锐利转角或刃口、或只需局部处理、以及模具材料不耐电解液时。例如高光透明产品模具、精密冲裁模具刃口。
- 选择电解抛光:当模具型腔复杂、有深孔窄缝、需要整面均匀光洁进而提高耐腐蚀与脱模性能、或希望在不产生表面应力与磨料嵌入的情况下改善表面。例如注塑模具的流道、汽车内饰件花纹模具、食品医疗级模具的清洗钝化一体处理。
实际生产中,两种工艺常常组合使用:先机械抛光去除粗纹与加工痕迹,再进行电解抛光去除应力、提高均匀性和耐蚀性,并在某些局部手工修复。合理组合可获得最佳性价比与最终质量。
四、毅顺模具抛光的专业提示
电解抛光前,模具表面不能有过深的线切割痕或刀纹,否则难以完全消除。合适的预处理可以极大发挥电解抛光的优势。
机械抛光后,建议增加清洗与去应力工序,以防磨料残留影响模具寿命。
作为您可信赖的模具抛光合作伙伴,毅顺模具抛光拥有丰富的电解抛光与机械抛光经验,可根据您的具体模具材料、结构特点、使用要求,提供完全个性化的抛光方案与技术处理。欢迎联系我们,让您的模具表面品质迈上新台阶。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/46.html
更新时间:2026-10-15 17:29:46