SUV前包围模具制造 从设计到量产的全流程解析
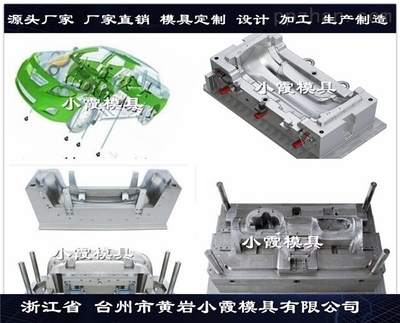
SUV前包围(Front Bumper)作为汽车外观件中尺寸最大、结构最复杂的注塑模具之一,其制造水平直接决定了整车的前脸品质与装配精度。本文围绕磨具制造(模具制造)在这一领域的实际应用,梳理SUV前包围模具从设计、加工到量产的核心要点。
一、SUV前包围模具的基本特征
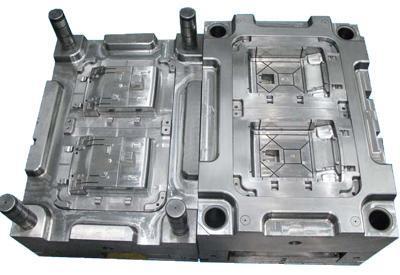
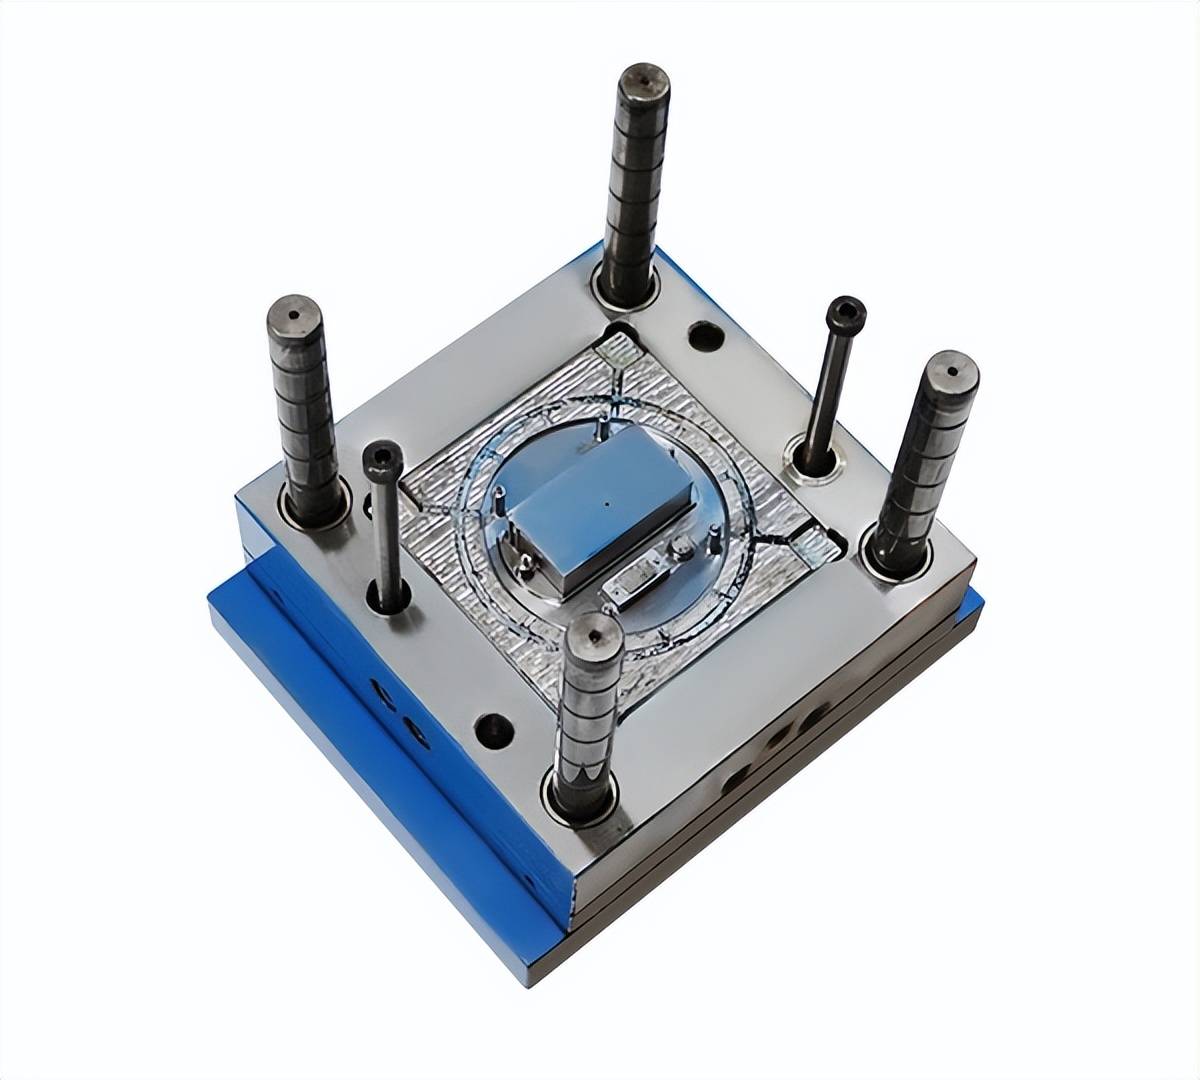
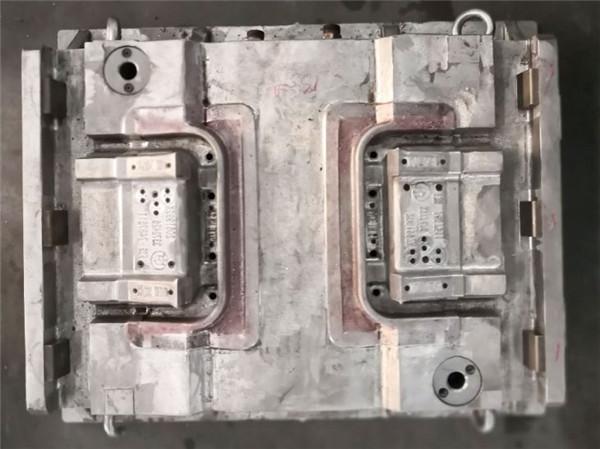
SUV前包围模具属于大型注塑模具,通常具有以下特点:
- 尺寸大:模具外形尺寸常达到2米以上,重量可达20-40吨,需要大型龙门加工中心和大型注塑机(通常2000吨以上)配合生产。
- 结构复杂:前包围集成进气格栅安装位、雾灯孔、雷达/摄像头支架、拖车钩盖板等多种功能结构,模具往往需要多向抽芯机构。
- 外观要求高:前包围是车主视线最集中的区域之一,产品表面不允许有流痕、熔接线、缩痕等外观缺陷,模具型腔表面需达到镜面或高光级别。
- 材料特性:常采用改性PP(如PP+EPDM+Talc)或ABS等材料,收缩率控制和流道设计直接影响成品尺寸精度。
二、模具设计阶段的关键考量
- 产品分析与分型面设计
设计前需对前包围3D数据进行拔模分析,确认脱模角度是否满足要求(通常外观面拔模角不小于3°-5°)。分型线位置需兼顾外观美观与模具加工可行性,尽量将分型线隐藏在视觉不敏感区域。
- 浇注系统设计
大型前包围模具通常采用热流道+冷流道组合方案,或多点针阀式热流道。浇口位置和数量需通过模流分析(Moldflow)优化,避免出现填充不足、熔接线明显、翘曲变形等问题。
- 冷却系统设计
冷却水路的设计直接决定成型周期和产品变形量。对于SUV前包围这种大尺寸件,常采用随形冷却水道(3D打印嵌件)或隔水片/喷流管结构,确保型腔表面温度均匀。
- 抽芯与顶出机构
前包围通常存在倒扣结构,需要设计斜顶、滑块或油缸抽芯。顶出系统则需根据产品形状合理布置顶针、顶块和气管,避免顶白或产品变形。
三、模具加工制造要点
- 材料选择
型腔、型芯钢料通常选用718H、2738、NAK80或S136等预硬模具钢。对于高光要求的前包围模具,S136经过淬火+镜面抛光后可达到优良的表面效果。
- 粗加工与精加工
- 粗加工:采用大型龙门铣或高速铣进行开粗,去除大部分余量。
- 半精加工与精加工:使用五轴高速加工中心完成曲面精加工,保证型腔表面粗糙度达到Ra0.4μm以下。
- 深腔区域需使用加长刀具,并配合EDM电火花加工完成清角和窄槽部位。
- 抛光与纹理处理
前包围外观面通常需要蚀纹(皮纹)处理。抛光需按纹理要求控制基础粗糙度,再由蚀纹厂进行化学蚀刻,形成仿皮纹、哑光或高光效果。
- 装配与试模
模具组装后需进行T0试模,验证填充、保压、冷却、顶出等各系统是否正常。根据试模报告调整浇口尺寸、冷却水路或顶出位置,必要时进行模具修正。
四、常见问题与解决思路
| 常见缺陷 | 可能原因 | 解决方向 |
|---------|---------|----------|
| 表面流痕 | 浇口过小、注射速度过慢 | 扩大浇口、提高射速、优化热流道温度 |
| 熔接线明显 | 浇口位置不合理、料温过低 | 调整浇口位置、提高料温与模温 |
| 产品翘曲 | 冷却不均、保压不足 | 优化冷却水路、调整保压曲线 |
| 顶白/变形 | 顶出面积不足、脱模斜度不够 | 增加顶块、加大拔模角 |
| 缩痕 | 局部壁厚过大、保压不够 | 减薄厚壁区、增加保压时间 |
五、量产维护与寿命管理
SUV前包围模具的设计寿命通常在30万-50万模次。量产阶段需建立定期保养制度:
- 每5万模次检查顶针、滑块磨损情况;
- 每10万模次检查型腔表面是否拉伤、锈蚀;
- 定期清洁冷却水路,防止水垢堵塞影响冷却效率;
- 记录每次维修与更换件情况,建立模具档案。
六、
SUV前包围模具制造是一项集设计分析、精密加工、表面处理与量产验证于一体的系统性工程。随着SUV车型迭代加速和外观品质要求不断提升,模具制造正朝着高精度、短周期、长寿命的方向发展。对于模具制造企业而言,掌握大型注塑模具的全流程能力,是在汽车外饰件市场中保持竞争力的关键。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/23.html
更新时间:2026-10-18 08:06:53