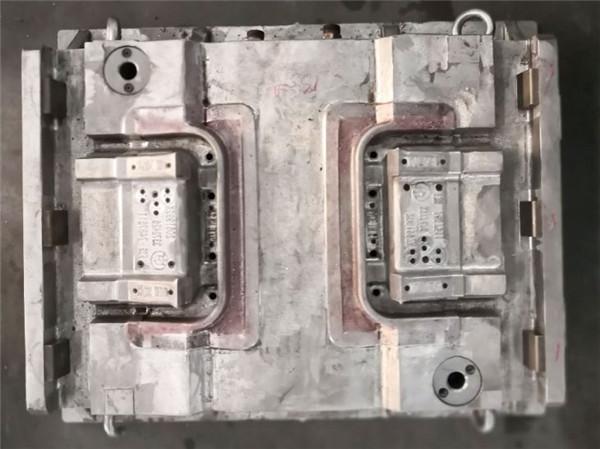
冲压模具产品图与模具设计制造全解析
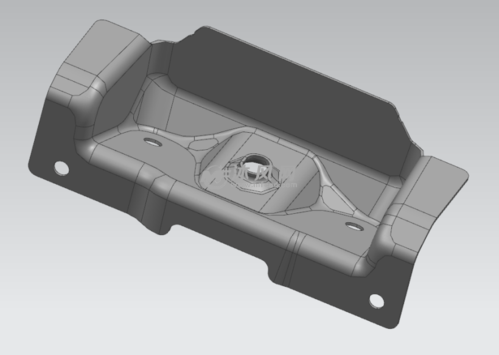
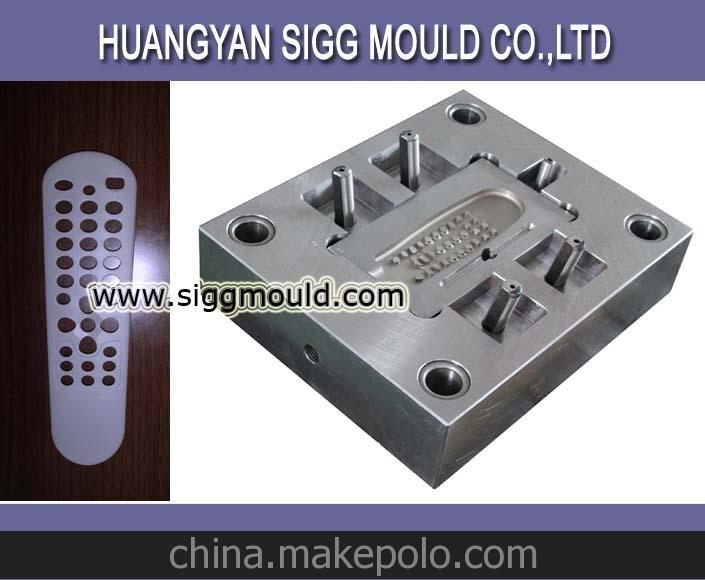
冲压模具产品图(又称沖壓件图)是冲压模具设计、制造和检验的核心依据。它不仅是产品零件的二维或三维表达,更承载了尺寸公差、材料、表面处理等关键信息。而模具本身则是实现该产品图批量、高效、稳定生产的工艺装备。
一、冲压模具产品图的核心要素
- 产品形状与尺寸:包括所有轮廓、孔位、折弯角度、拉伸深度等。
- 公差与技术要求:如线性公差、角度公差、位置度、毛刺方向与高度、平面度等。
- 材料与料厚:常见如SPCC、SUS304、AL5052等,料厚直接影响模具间隙和吨位。
- 生产批量:决定模具材料、结构(单工序模、复合模、级进模)及自动化程度。
- 表面处理:如电镀、喷涂、拉丝等,若在冲压后完成,需在图中标注。
二、模具设计的关键步骤
从产品图出发,设计冲压模具通常遵循以下流程:
- 工艺性分析:检查产品图上的圆角、孔边距、折弯高度等能否顺利冲压。例如,最小冲孔尺寸与料厚相关,孔壁易变形时需调整。
- 排样设计:确定条料宽度、步距、搭边大小,并绘制排样图——这是模具的灵魂。级进模排样需考虑载体、浮料、导正等。
- 冲压力计算:落料力、冲孔力、折弯力、拉伸力、卸料力等总和,用以选择压力机吨位。
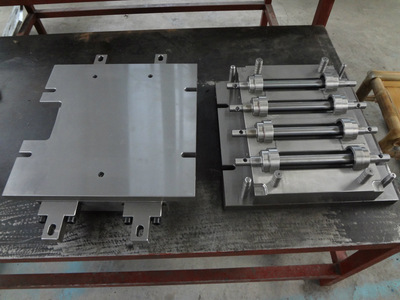
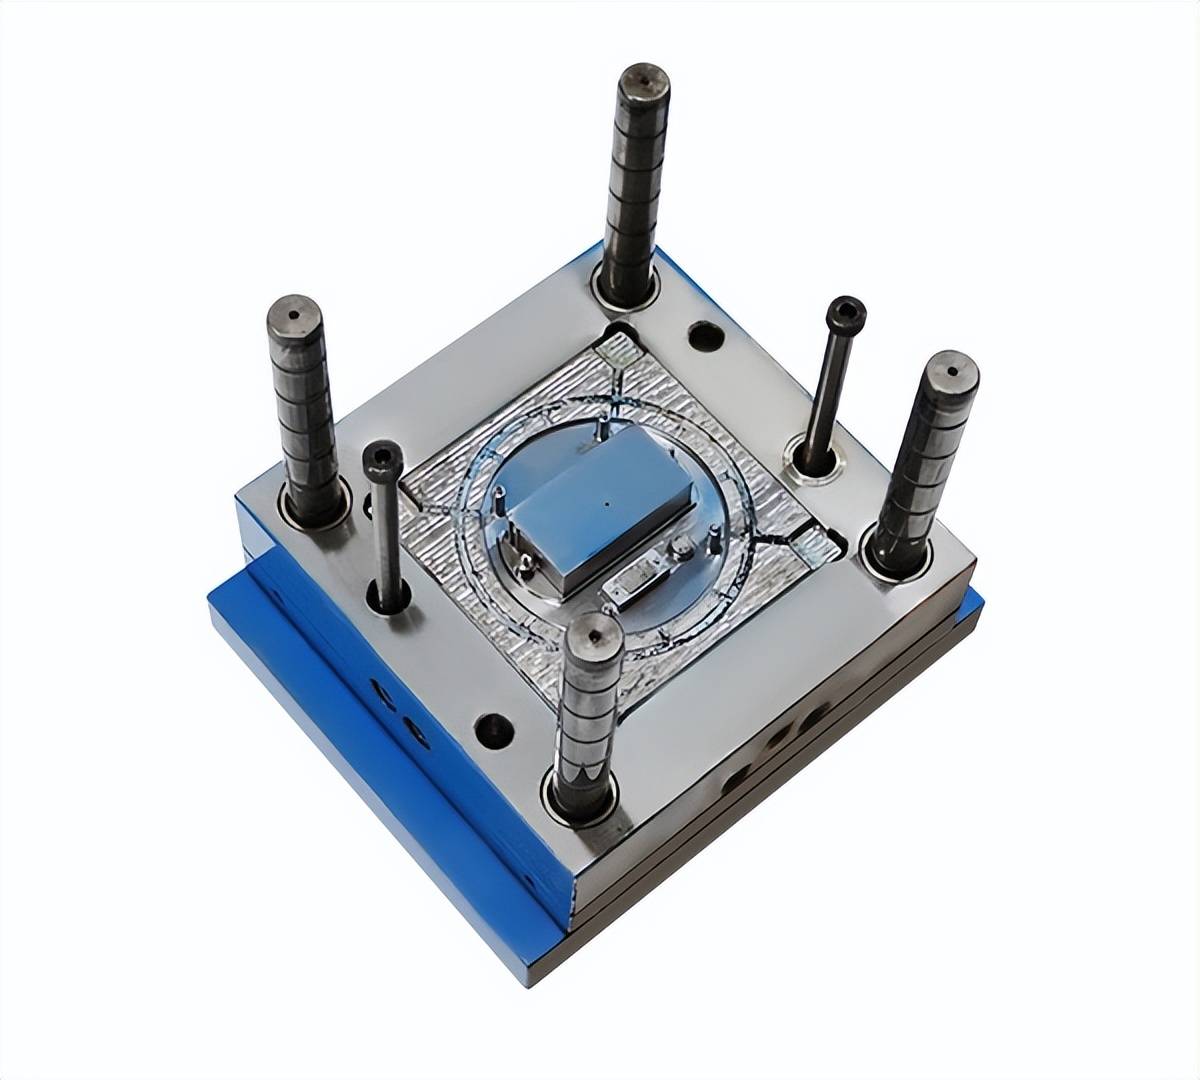
- 模具结构确定:选择单工序、复合或级进;决定导柱模架、钢板模架;是否采用侧冲、斜楔等。
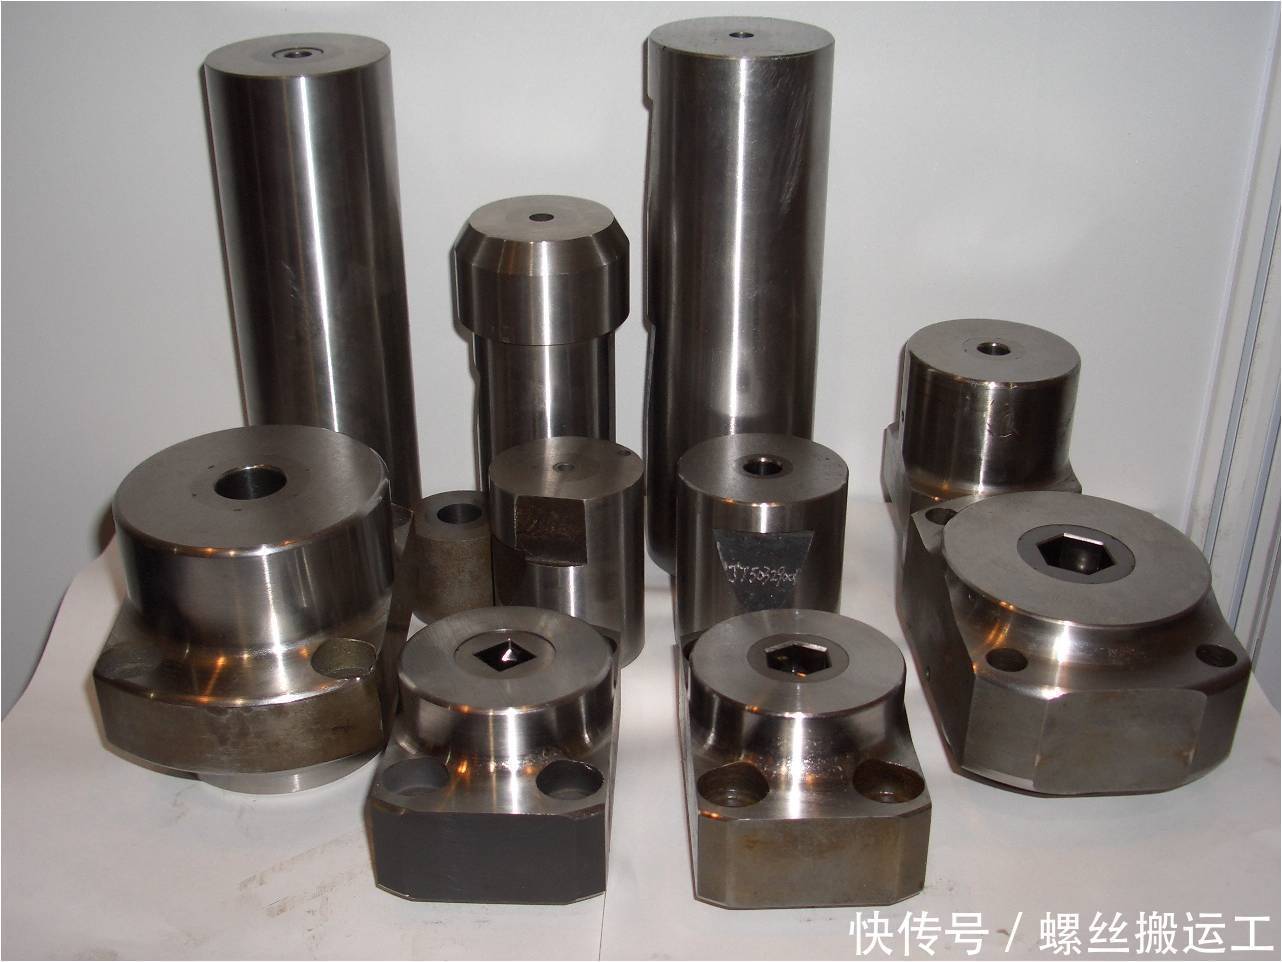
- 绘制模具总装图与零件图:包括凸模、凹模、卸料板、固定板、垫板等。所有与产品图相关的尺寸需通过料厚、间隙合理换算。模具间隙一般取料厚的5%~10%。
三、产品图到模具的关键参数转换
以落料模为例:
- 凸模尺寸 ≈ 产品落料尺寸(- 磨损系数);
- 凹模尺寸 = 凸模尺寸 + 2×间隙;
- 冲孔时,凸模尺寸 = 孔径 + 部分公差,凹模 = 凸模 + 2×间隙。
折弯模需重点计算展开长度。展开长度 = 直边段之和 – 折弯补偿(与材料、折弯角、内R有关)。产品图如标折弯内半径,则模具折弯凸模(上模)成形半径需与之一致。
拉伸模对产品图的分析最复杂:需计算拉伸次数、拉伸直径、高度、修正拉伸系数。往往还需通过CAE模拟、试模逐步优化。
四、常见问题与判断经验
看了数万套图后,快速评估产品图的冲压难度:
- 无工艺缺口附近高凸起:折弯时易撕裂;
- 孔距料边<料厚:容易产生毛刺;
- 拉伸圆角<0.5料厚:一次无法成形到位,易拉毛;
- 多孔分布不均匀序位公差未给出,模具要求相应放大。
模具成熟的关键是实现“产品图一致”——所有模出都能达到允许公差,并不丢失原设想形状。这需要设计、制造、工艺调整三方面全面兼顾。
如若转载,请注明出处:http://www.xuanzhemetals.com/product/25.html
更新时间:2026-10-18 12:41:25